立博锌合金牺牲阳极船用防腐锌块焊接项目应用:船舶与海洋工程5大焊接布设场景配置要点
作者:
来源:
日期:
2026-09-30
人气:
26
【字体:
T
T 】
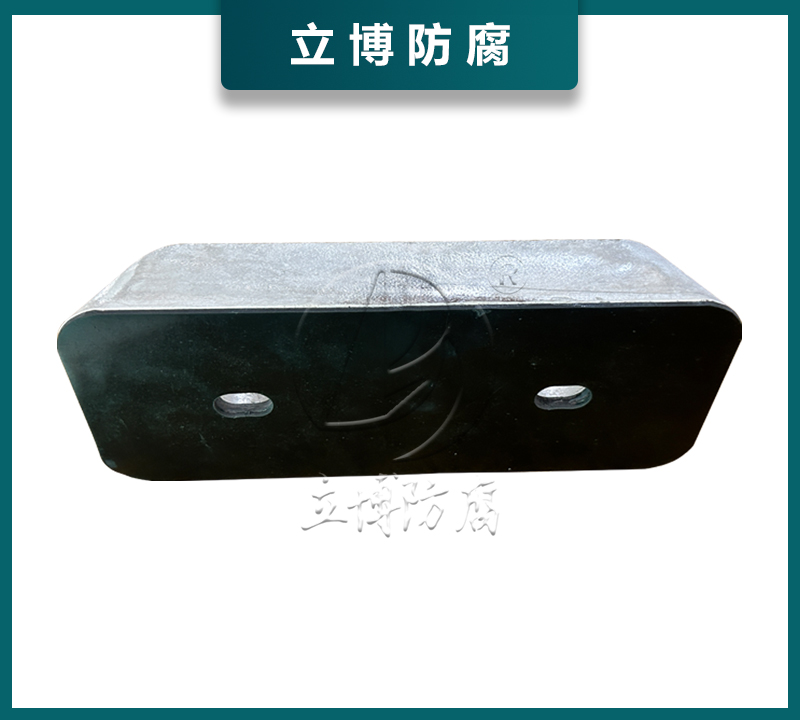
焊接式锌阳极的防护效果,七分在布设。本文基于立博防腐现场经验,梳理船舶与海洋工程五类典型焊接布设场景,并给出通用布设原则与监测提醒,便于采购以“项目应用 船舶 海洋工程”关键词定位配置方案。
一、五大焊接布设场景
|
场景 |
腐蚀特征 |
布设要点 |
|
船舶舭部与舵桨附近 |
湍流、涂层易损、重点腐蚀 |
均匀分布、优先覆盖舵/桨附近,满焊固定 |
|
压载水舱 |
空间狭窄、结构复杂 |
用更小尺寸或定制形状,避免阴影区 |
|
泵体与复杂结构 |
异形、可达性差 |
按设计图定位,重点区加密 |
|
港口设施钢桩 |
潮差/海水交替 |
潮差段均匀布设,焊缝做防腐 |
|
海洋工程平台 |
水下结构庞大 |
结合进坞/ROV 可达性规划 |
二、通用布设原则
• 表面处理:待焊船板打磨至金属光泽,面积大于铁芯接触面,去除旧涂层/海生物/锈层以降低接触电阻。
• 焊接质量:铁芯紧贴钢面,连续焊或分段焊固定后沿全长满焊,无夹渣气孔;推荐 J422/J427 焊条、电流适中。
• 焊缝防腐:冷却后仅对焊缝及附近基材涂高性能防腐漆,严禁覆盖锌合金本体(否则绝缘失效)。
• 均匀分布:阳极间距不宜过大,确保保护电流均匀,消除“阴影区”。
三、电位监测与涂层协同
安装后记录每块阳极的初始位置、重量与日期;有条件定期测量结构电位,应处于 -0.80V ~ -1.05V(vs. Ag/AgCl)有效保护区间,这是验证阳极正常工作的可靠方法。良好涂层可显著降低所需保护电流、延长阳极寿命,应与锌阳极协同设计。